
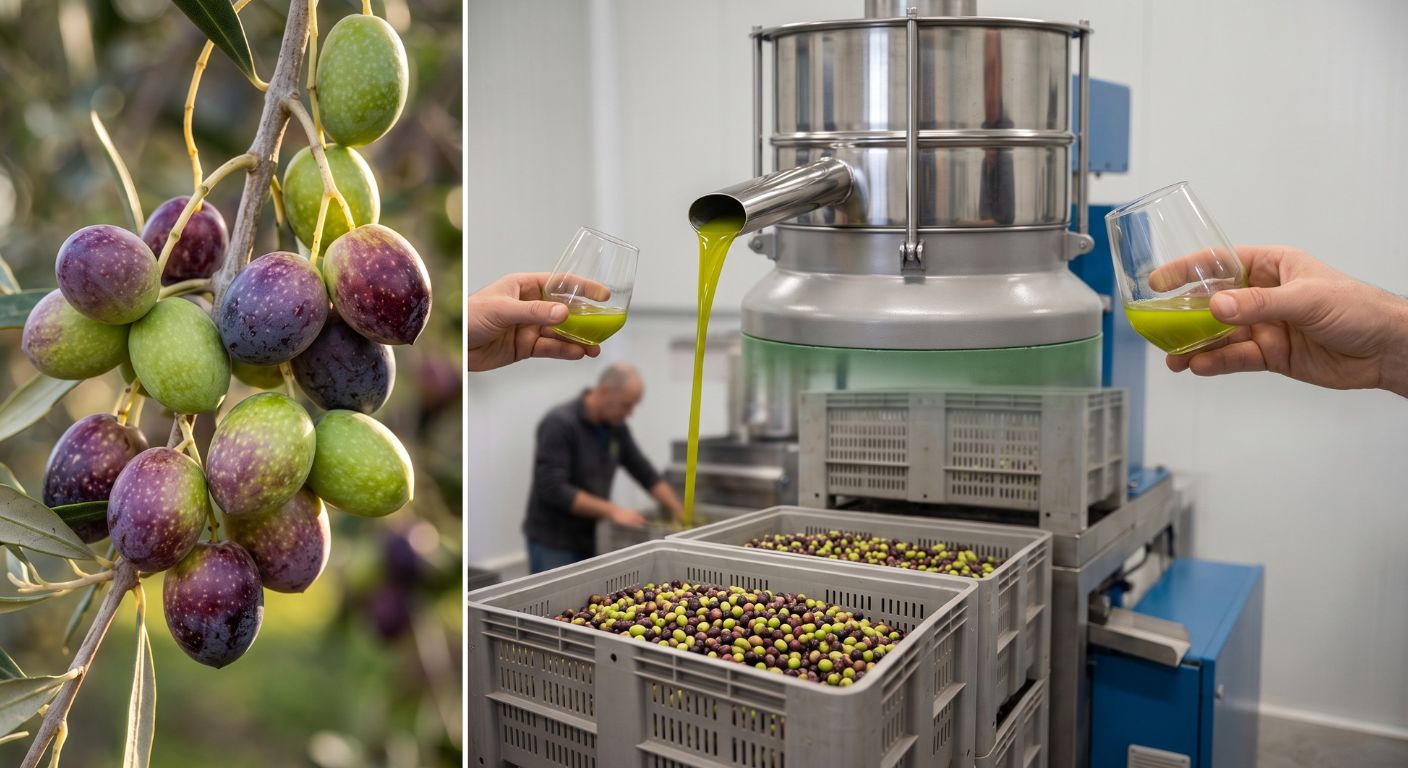
Dal campo alla bottiglia: come si ottiene un extravergine di qualità
L’olio extravergine di oliva è tecnicamente il prodotto più semplice che esista: succo di un frutto, estratto meccanicamente, senza additivi né processi chimici. Dovrebbe essere impossibile sbagliarlo.
Eppure il mercato è pieno di oli mediocri venduti come extravergine. La differenza tra un olio da 4 euro e un Grand Cru da 20 non sta nel packaging, né in una qualità astratta difficile da misurare: sta in una serie di decisioni precise, prese in momenti precisi del processo produttivo, che possono essere fatte bene o male.
Questa guida percorre quelle decisioni nell’ordine in cui si presentano, dal momento in cui si sceglie quando raccogliere fino a quello in cui si sigilla la bottiglia. Con un principio di fondo che vale la pena stabilire subito: la qualità non si crea al frantoio. Si preserva o si distrugge. La qualità si decide nell’oliveto.
Fase 01
La raccolta: la decisione più importante di tutte
Di tutte le fasi del processo produttivo, la raccolta è quella su cui il produttore ha il controllo più diretto e quella in cui le conseguenze delle scelte si fanno sentire di più sul prodotto finale.
Quando raccogliere
Le olive attraversano durante la maturazione un cambiamento chiamato invaiatura: la buccia vira progressivamente dal verde al viola, poi al nero. Non è solo un cambiamento di colore: è una trasformazione biochimica profonda. Man mano che l’oliva matura, l’olio in essa contenuto aumenta in volume ma diminuisce in polifenoli. Un’oliva verde acerba ha pochissimo olio ma è ricchissima di composti fenolici. Un’oliva nera e completamente matura ha la resa volumetrica massima ma una concentrazione di polifenoli molto ridotta.
Chi vuole un olio con carattere, ricco di oleocantale e idrossitirosolo, raccoglie presto: invaiatura incompleta, tra il 20 e il 50% dei frutti cambiati. Chi vuole massimizzare la resa in litri per ettaro aspetta. Sono due filosofie produttive legittime, ma danno oli profondamente diversi.
La data di raccolta non è un’informazione secondaria in etichetta. È la firma della filosofia di un produttore.
Come raccogliere
Le olive non devono mai essere raccolte da terra. Un frutto caduto spontaneamente è un frutto che ha già iniziato la sua degradazione biologica: ammaccato, ossidato, spesso attaccato dalla mosca dell’olivo. L’acidità di un olio da raccolta da terra può essere dieci o venti volte superiore al limite legale per la categoria extravergine. Non è extravergine, indipendentemente da come viene lavorato.
I metodi di raccolta dalla pianta si dividono in tre categorie principali:
- Brucatura manuale: i frutti vengono sfogliati a mano o con pettini manuali. Il metodo più rispettoso dell’integrità del frutto, ma lentissimo. Ancora usato per varietà pregiate in terreni impervi.
- Agevolatori pneumatici (pettini vibranti): attrezzi a batteria o ad aria compressa che imitano il gesto manuale a velocità superiore. Buon compromesso tra velocità e qualità: le olive vengono scosse senza traumi eccessivi e raccolte nelle reti sottostanti.
- Scuotitori meccanici: macchine che si agganciano al tronco o ai rami scuotendo l’albero con forza. Altissima velocità, ideale per grandi superfici, ma le olive subiscono urti che accelerano l’ossidazione. Accettabile solo se le olive vanno al frantoio entro poche ore.
In I&P la raccolta avviene con agevolatori pneumatici su reti da terra. Le olive vengono raccolte al mattino e portate al frantoio entro 4 ore su furgoni frigoriferi. La scelta del momento di raccolta è la decisione produttiva più discussa e sorvegliata dell’intera campagna.
Fase 02
Il trasporto: la fase invisibile che nessuno racconta
Tra la raccolta e il frantoio c’è una fase che raramente viene discussa ma che può compromettere ore di lavoro ben fatto: il trasporto.
Le olive sono frutti vivi, con processi biologici attivi che continuano dopo la raccolta. Ammucchiate in sacchi o cassette chiuse, senza aerazione, iniziano a fermentare: la temperatura interna sale, l’attività enzimatica aumenta, l’acidità cresce. Più a lungo rimangono in queste condizioni, peggiore sarà l’olio.
Le regole sono semplici ma esigenti. Le olive vanno trasportate in cassette di plastica forate, non in sacchi. In strati sottili, non ammassate. Al riparo dal sole diretto e dal calore. In furgoni refrigerati. E soprattutto devono arrivare al frantoio il prima possibile: idealmente entro 6 ore dalla raccolta. Un produttore che raccoglie olive eccellenti e le lascia in attesa per 48 ore in sacchi chiusi o nei piazzali ha già compromesso gran parte del lavoro fatto nell’oliveto.
Fase 03
Al frantoio: pulizia, frangitura e prima scelta tecnica
Al frantoio le olive vengono prima lavate con acqua fredda per rimuovere terra, foglie e residui. Segue la frangitura: le olive vengono frantumate intere, nocciolo compreso, per ottenere una pasta omogenea.
Molazze di pietra o frangitore?
Le molazze,le tradizionali macine in pietra, sono lente e generano calore per attrito. Questo calore può degradare i polifenoli e favorire l’ossidazione se non controllato con cura. I frangitori moderni a martelli o a dischi lavorano velocemente, generano meno calore e si prestano meglio al controllo della temperatura. Sono la scelta prevalente nella produzione di qualità alta, anche perché la velocità riduce i tempi di esposizione all’aria della pasta.
Fase 04
La gramolatura: il momento più critico dell’intero processo
La pasta ottenuta dalla frangitura deve essere lavorata lentamente in grandi vasche con pale rotanti per favorire l’aggregazione delle goccioline di olio in masse più grandi, più facili da separare. È la gramolatura, e la temperatura a cui avviene è la variabile più critica di tutto il processo produttivo.
Il calore favorisce la resa: più caldo, più olio si separa facilmente. Ma il calore degrada i polifenoli, volatilizza i composti aromatici e accelera l’ossidazione della pasta. È il classico compromesso tra quantità e qualità.
| Temperatura | Resa in olio | Polifenoli | Aromi | Etichetta consentita |
|---|---|---|---|---|
| Sotto 27°C | Minore | Massimi | Preservati | “Estratto a freddo” |
| 27–35°C | Media | Ridotti | Parzialmente persi | Non consentita |
| Oltre 35°C | Massima | Molto ridotti | Persi | Non consentita |
La dicitura “estratto a freddo” in etichetta non è uno slogan: è una garanzia regolamentata dal Reg. CE 1019/2002, che impone una temperatura massima di 27°C durante tutta la lavorazione. Anche il tempo conta: oltre i 40 minuti i benefici sull’aggregazione si esauriscono, ma l’esposizione all’aria continua. Chi punta alla qualità resta sotto i 30 minuti a temperatura controllata.
La gramolatura I&P avviene sotto i 27°C, con tempi contenuti. Tutti i Grand Cru riportano in etichetta la dicitura “estratto a freddo”. Non è un dettaglio decorativo: è la conseguenza di una scelta che fa perdere qualche punto percentuale di resa e guadagnare tutto in qualità sensoriale e polifenolica.
Fase 05
L’estrazione: centrifuga, non torchio
La pasta gramolata deve essere separata nelle sue componenti: olio, acqua di vegetazione e sansa. È l’estrazione vera e propria.
Il decanter è un cilindro rotante ad alta velocità che separa per densità le componenti della pasta: l’olio, più leggero, si raccoglie verso l’esterno, l’acqua e i solidi vengono espulsi separatamente. È un processo continuo, rapido, igienico e facilmente controllabile.
Due fasi o tre fasi?
Il sistema a tre fasi aggiunge acqua alla pasta per facilitare la separazione, aumentando il volume di reflui. Il sistema a due fasi aggiunge pochissima o nessuna acqua: la resa è leggermente inferiore ma l’olio conserva una concentrazione polifenolica più alta, e i reflui sono ridotti a beneficio dell’impatto ambientale. Esiste anche la percolazione o sinolea, lentissima ma capace di produrre oli di qualità sensoriale superiore, usata da pochissimi produttori di nicchia.
Fase 06
Filtrazione e stoccaggio: l’olio è fatto, ora va protetto
L’olio appena estratto contiene ancora particelle di polpa e residui d’acqua in sospensione. Molti consumatori preferiscono esteticamente l’olio torbido non filtrato. C’è però un problema tecnico: quelle particelle accelerano l’ossidazione e la fermentazione. La filtrazione non impoverisce l’olio: rimuove ciò che lo farebbe invecchiare prima.
Dopo la filtrazione, le nemesi dell’olio sono tre: luce, calore, ossigeno. I serbatoi ideali sono in acciaio inox alimentare, tenuti a temperatura costante tra 14 e 18°C, in ambiente buio, con la parte superiore mantenuta in atmosfera inerte — azoto o argon — per eliminare il contatto con l’aria.
Fase 07
La degustazione finale: il controllo che chiude il cerchio
Prima dell’imbottigliamento, un olio extravergine di qualità passa attraverso una valutazione sensoriale condotta da un panel di degustatori certificati. Il panel test, previsto dal Reg. CE 2568/91, è l’unico metodo ufficiale per classificare un olio nella categoria “extravergine” sul piano organolettico: nessuna analisi chimica da sola è sufficiente. Il panel valuta la presenza di pregi (fruttato, amaro, piccante) e l’assenza di difetti (rancido, muffa, avvinato, metallico). Un olio con qualsiasi difetto percepibile non può essere classificato extravergine, indipendentemente dai valori chimici.
I Grand Cru I&P sono analizzati dal Dott. Alfredo Marasciulo, già professore a contratto all’Università di Bari e Capo Panel MIPAAF, e dal laboratorio Chemiservice di Bari. Acidità, perossidi, polifenoli totali ed esito del panel test sono documentati per ogni campagna e disponibili su richiesta.
Il percorso in sintesi
| Fase | Scelta giusta | Scelta sbagliata |
|---|---|---|
| Raccolta | Invaiatura incompleta, dalla pianta, entro 24h | Da terra, olive mature, lunga attesa |
| Trasporto | Cassette aerate, strati sottili, stesso giorno | Sacchi chiusi, ammassate, giorni di attesa |
| Frangitura | Rapida, temperatura controllata | Lenta, pasta surriscaldata |
| Gramolatura | Sotto 27°C, max 30–40 minuti | Oltre 30°C per aumentare la resa |
| Estrazione | Decanter a due fasi, minima aggiunta d’acqua | Aggiunta massiva d’acqua, non controllata |
| Stoccaggio | Acciaio inox, buio, 14–18°C, atmosfera inerte | Esposizione a luce, calore, ossigeno |
I&P — Esperienze
Vieni a vedere di persona
Leggere come si fa l’olio è un conto. Vedere le olive arrivare dal campo, sentire il profumo della pasta appena frantumata, assaggiare l’olio nuovo direttamente dal decanter è un’altra cosa. Le esperienze I&P portano a Canino, nella antica etruria, nei mesi della raccolta.

